PVC双向包装膜生产参数调整指南
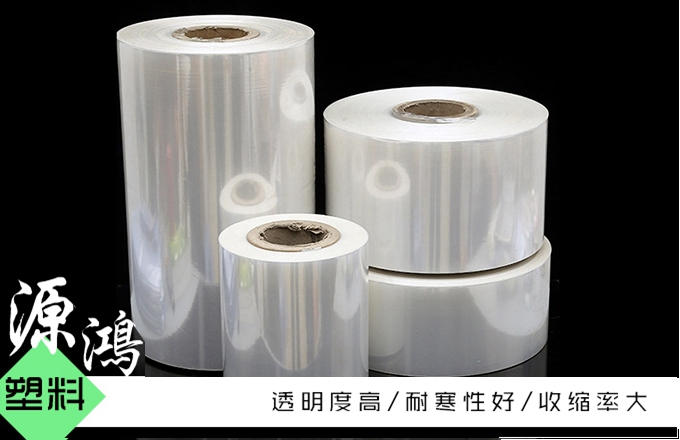
PVC双向包装膜依靠双向定向拉伸实现了均衡的力学性能与稳定的热收缩表现,是食品、日用品等区域普遍应用的包装材料,生产过程中受原料批次波动、环境温湿度变化、设备状态偏移等因素影响,原有基准参数易出现适配性下降,引发薄膜性能波动。建立体系化的生产参数调整指南,可帮助操作人员快定位问题、准确调整参数,确定生产过程长期稳定运行。
原料与环境波动下的基础参数适配调整指南,是应对外部变量、维持生产稳定的主要准则。当替换不同批次的PVC原料后,起先开展小批量试挤出,观察熔体的塑化状态与流动性变化,若新批次原料的塑化难度偏高,可对应小幅提升挤出机压缩段的温度区间,同时适当延长物料在机筒内的塑化停留时间,确定物料充足均匀塑化,避免薄膜表面出现未熔晶点。若新批次原料的熔体流动性偏强,则适当下调对应区段的温度,防止物料过热分解,避免薄膜出现发黄、力学性能下降的问题。当生产环境的温湿度出现大幅变化时,同步微调冷却风环的出风温度与风量,环境温度偏高时适当加大冷却风量,避免膜坯冷却不充足出现粘辊的问题;环境温度偏低时适当提升冷却风的基础温度,防止膜坯骤冷引发内应力分布不均,后续薄膜出现自然回缩的隐患。所有基础参数调整遵循小幅渐进的原则,单次调整后观察一段时间的薄膜状态,确认性能稳定后再决定是否继续微调,避免一次性大幅调整引发的生产状态失控。
拉伸工序的定向参数调整指南,是准确调控双向取向、平衡收缩性能的核心环节。当发现薄膜纵向的拉伸强度不足、纵向收缩率偏低时,优先检查纵向拉伸区段的温度状态,若拉伸温度偏高导致分子链提前松弛,可适当下调纵向拉伸的预热与拉伸区间温度,同时小幅提升纵向拉伸的张力,让高分子链在愈适当的状态下完成充足取向,恢复纵向的力学性能与收缩率。若发现薄膜横向不同位置的收缩均匀性偏差过大,优先排查横向拉伸烘箱内的温度分布,针对温度偏低的局部区域适当提升供热功率,确定烘箱全幅面的温度均匀一致,让薄膜横向不同位置的分子同步完成拉伸取向,去掉横向收缩率的偏差。当生产不同厚度规格的双向包装膜时,厚膜适当提升双向拉伸的预热温度,让热量充足渗透到薄膜芯层,避免表层拉伸充足、芯层取向不足的分层问题;薄膜则适当降低拉伸张力,防止薄型膜被拉断、出现破膜的生产事故。所有拉伸参数调整后,同步取样核验薄膜的双向力学性能与收缩均匀性,确认指标全部达标后再进入稳定量产状态。
定型冷却工序的参数协同调整指南,是锁定取向结构、稳定成品性能的终关键。当发现薄膜常温存放过程中出现自然回缩、膜卷收卷后粘连的问题,说明定型段的温度偏低,薄膜内部的残余内应力没有充足释放,可适当提升定型段的温度区间,让薄膜在定型工序充足释放不稳定的残余应力,全部去掉常温自然回缩的隐患。若发现薄膜的整体热收缩率低于目标要求,说明定型段温度偏高,分子取向结构出现过度松弛,可适当下调定型温度,同时加快后续冷却段的冷却速率,让取向完成的分子链快冷却锁定,大程度保留拉伸形成的有序取向结构,恢复薄膜的目标收缩率。当发现薄膜冷却后表面出现局部褶皱、厚薄不均的问题,同步微调冷却风环的出风角度与分布,确定膜坯全域均匀冷却,避免局部冷却速率差异引发的膜面形变。所有定型冷却参数调整完成后,连续跟踪多卷成品的性能状态,确认无批次波动后完成参数固化。
整套调整指南以薄膜的实时状态为核心依据,避免脱离实际状态的盲目参数修改,通过循序渐进的准确微调,始终维持PVC双向包装膜的生产状态稳定,确定成品的各项性能全部达到各类包装场景的使用需求。