PVC铝材膜从在线测厚到成品热缩率测试的核验流程
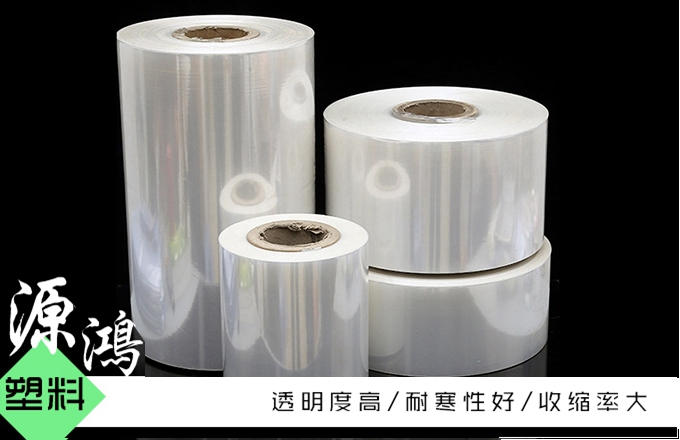
PVC铝材膜是兼具金属镀层阻隔性与PVC基材热收缩特性的复合功能材料,普遍应用于建材、金属型材的防护包装区域,其厚度均匀性与热收缩率的稳定性直接决定后期包装防护效果,若两项核心指标出现偏差,易出现铝材包装后局部防护不足、收缩不均起皱的问题。建立从在线测厚到成品热缩率测试的全链路核验流程,是从生产端到成品端双重确定PVC铝材膜核心品质的关键支撑。
在线测厚环节的实时动态核验,是从成型源头锁定厚度均匀性的主要防线。PVC铝材膜的基材挤出成型阶段,将精度不错在线测厚设备的检测探头对准刚冷却定型完成的膜坯表面,全程非接触式连续扫描膜面的全幅厚度,实时反馈不同位置的厚度数据。核验过程中主要关注厚度数据的波动趋势,一旦发现厚度出现持续向单侧偏移的倾向,立刻联动反馈至挤出模头的微调机构,同步调整对应位置的模头间隙,在短时间内完成厚度偏差的修正,避免大量不合格厚膜流入后续工序。同时全程记录全幅面的厚度分布数据,标记出膜面存在的局部厚度异常区域,为后续分切工序提供参考依据,将厚度偏差超标的部分提前剔除,避免不合格基材进入后续的镀铝复合工序,从源头避免因基材厚度不均引发的镀铝层附着不均、后续热收缩不同步的隐患。在线测厚核验完成后,确认基材膜坯全域厚度均匀稳定,才可进入下一道生产工序。
镀铝复合后的中间品厚度复检核验,是确定复合层性能均匀的核心中间环节。基材完成真空镀铝与功能保护层复合后,离线取样开展全幅面多点厚度复检,核验复合后的PVC铝材膜总厚度是否均匀一致,主要排查局部位置是否出现镀铝层厚度不均、保护层涂布量偏差的问题。核验过程中同步观察厚度数据的分布规律,若发现局部区域厚度异常偏薄,说明该位置的镀铝层附着量不足,后续会出现阻隔性能不达标的问题;若局部区域厚度异常偏厚,说明该位置的保护层涂布过量,后续热收缩时会出现局部收缩阻力过大,引发收缩不均的缺陷。针对复检中发现的厚度异常区段,做好明确标记,在后续分切工序中准确剔除,避免中间品的厚度缺陷流入成品环节。中间品厚度复检全部合格后,才可进入后续的时效静置工序,让复合后的膜材内部应力充足释放,为后续热收缩率测试提供状态稳定的试样。
成品热收缩率的标准化核验,是后期确认产品包装性能的关键闭环环节。从完成时效静置的成品膜卷上,沿横向不同位置分别抽取代表性试样,确定试样覆盖膜卷的全幅面,避免仅抽取单一位置试样导致的测试结果偏差。将抽取的试样平整放置在预设温度的恒温测试环境中,保持试样处于自由舒展的无约束状态,避免外力拉扯影响收缩过程的自然状态。待试样完成充足热收缩后,取出冷却至常温,准确测量试样收缩后的尺寸,计算不同位置试样的热收缩率,核验全幅面不同位置的收缩率是否均匀一致,是否全部符合对应场景的使用要求。核验过程中主要排查是否存在局部收缩率偏差过大的问题,若出现单侧收缩率明显异常的情况,反向追溯对应区段的基材成型、镀铝复合工序,定位引发收缩不均的根源。针对有特别严苛收缩要求的场景,额外增加模拟工况的整体包装热收缩验证,将整卷试样全部包覆在对应规格的铝材工件外,开展实际热收缩操作,全程观察膜材的收缩状态,确认无局部起皱、翘曲、贴合不紧密的问题。
整套核验流程完成后,将所有环节的厚度数据与热收缩率测试结果统一归档,形成单卷产品的完整质量追溯档案,各卷PVC铝材膜的核心性能全部达标,为下游铝材的长期防护包装提供支撑。