PVC热收缩膜生产中关键质量控制环节解析
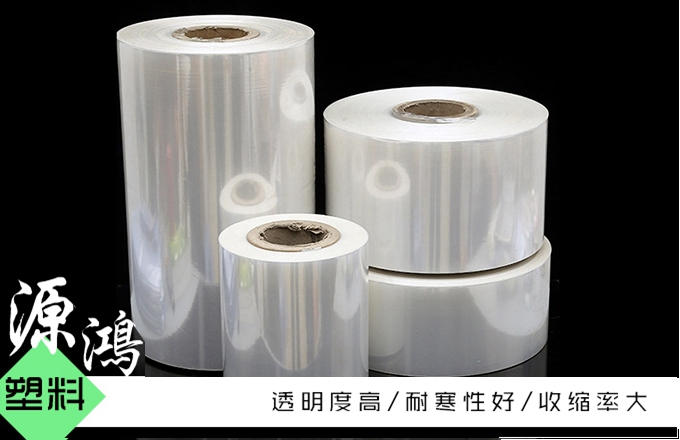
PVC热收缩膜是应用普遍的包装材料,生产环节的质量控制直接决定成品的收缩性能、透明度、强度等核心指标,把控关键控制环节,才能产出符合包装要求的合格产品,达到不同区域的使用需求。
一、原料配料混合环节控制
原料配料混合是生产的一道关键环节,直接影响成品的基础性能。PVC树脂粉需要搭配稳定剂、增塑剂、润滑剂、着色剂等助剂共同使用,配料过程需要确定各类助剂配比准确,混合均匀,避免配比偏差或混合不均导致成品性能波动。
配料前需检查原料的外观与度,避免杂质混入原料,杂质会在成膜后形成晶点或孔洞,破坏膜面的平整度与强度。混合过程需要控制混合温度与搅拌速度,让各类原料充足均匀融合,推动树脂吸收增塑剂,避免混合不均导致成品局部性能差异,收缩时出现收缩率不均的问题。混合完成的原料需要做好防护,避免吸潮或混入粉尘,确定后续加工稳定性。
二、挤出塑化环节控制
挤出塑化是决定成膜质量的核心环节,塑化效果直接影响膜的透明度、拉伸强度与收缩性能。塑化过程需要严格控制挤出机各段的温度,让原料逐步均匀升温熔化,确定PVC树脂全部塑化,避免塑化不足导致膜面粗糙,强度下降,也防止温度过高引发原料分解,影响成品性能与环保性。
挤出过程需要控制螺杆转速与喂料速度,确定出料稳定均匀,避免出料速度波动导致膜厚不均匀。同时需要过滤熔融物料中的杂质,通过过滤单元拦截未塑化的颗粒与混入的杂质,避免杂质进入后续成型环节,破坏膜面完整性,减少成品破洞、晶点等缺陷。
三、压延成型环节控制
压延成型决定膜的厚度均匀性与表面平整度,是外观质量控制的关键。压延过程需要控制辊筒的温度与辊隙,确定熔融物料均匀延展成符合要求厚度的膜片,辊温控制不当会导致膜面光泽度偏差,辊隙不均会引发膜厚偏差,影响后续收缩加工与使用效果。
压延过程需要持续稳定牵引膜片,保持牵引速度与压延出料速度匹配,避免速度波动导致膜片拉伸不均,引发收缩率偏差。及时清理辊筒表面的残留物料,避免残留物料固化后刮伤膜面,影响成品表面光滑度。成型后的膜片需要快均匀冷却,让分子结构稳定,避免冷却不均导致膜片内应力不均,后续收缩时出现收缩不均匀的问题。
四、扩幅拉伸环节控制
扩幅拉伸是赋予PVC热收缩膜收缩性能的核心环节,直接决定成品的收缩率与收缩稳定性。拉伸过程需要控制拉伸温度,让膜片在适当的温度下进行纵向与横向拉伸,使分子链沿拉伸方向定向排列,形成稳定的取向结构,确定后续受热后能均匀收缩。
拉伸过程需要控制拉伸倍率,确定分子取向程度符合设计要求,拉伸倍率偏差会导致收缩率不符合要求,无法达到包装贴合需求。拉伸后需要进行定形处理,稳定分子取向结构,避免膜片在存放过程中自然收缩,确定成品存放期间的尺寸稳定性。
五、成品收卷与检测控制
拉伸定形后的成品需要进行收卷,控制收卷张力均匀,避免张力不均导致膜面褶皱,影响后续使用。收卷完成后需要开展成品性能检测,检测膜厚均匀性、收缩率、拉伸强度、透明度等核心指标,确认指标符合要求后才能出厂,不合格产品及时返工处理,避免流入市场。存放过程控制环境温度与湿度,避免成品受热提前收缩,确定成品性能稳定。
各个生产环节的质量控制都相互关联,只有严格把控各个关键环节,才能持续产出性能稳定、质量合格的PVC热收缩膜,达到各类包装场景的使用需求。