PVC热收缩包装膜生产管控与指标全检准则
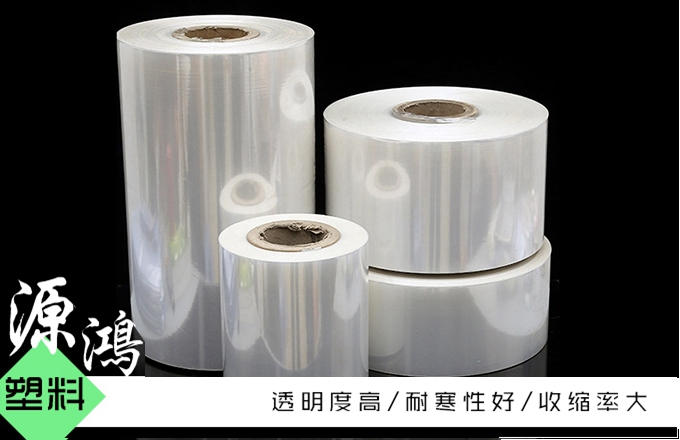
PVC热收缩包装膜生产管控与指标全检准则,是覆盖从原料入厂到成品出库全流程的质量管控体系,通过标准化的过程约束与全维度指标核验,确定各批次产品的性能稳定、外观合规,适配各类后续包装工序的使用需求。
生产管控需从源头的原料环节开始落地,所有入厂的原料需先经过合规性核验,确认材料属性符合生产配方要求,无杂质混入、性能偏差等问题,方可进入指定存放区域。混料工序需严格遵循既定的工艺配比与混合流程,确定各类组分分散均匀,避免局部物料性能出现差异,为后续挤出成型提供稳定的基料条件。挤出工序需按照材料的熔融流变特性,准确管控各功能段的工艺状态,维持物料塑化过程平稳连续,避免塑化不均、晶点析出等缺陷,同时配合双向拉伸工序的张力管控,让薄膜的分子取向均匀一致,确定收缩性能的整体均一性。冷却定型环节需维持温度梯度平稳过渡,避免薄膜骤冷骤热引发内应力分布不均,从生产源头规避后续使用过程中出现收缩不均、褶皱等问题。
过程巡检是生产管控的核心执行环节,需建立定时定点的巡检机制,对各工序的工艺状态、设备运行情况进行持续监控。巡检过程中主要观察膜面的实时状态,及时发现并记录外观缺陷的出现位置与频次,同步排查设备导辊、风环等关键部件的运行状态,避免小问题累积引发批量质量异常。不同批次生产切换前,需对设备腔体、模头部位进行全部清理,防止残留的旧料混入新批次产品中,造成性能波动。生产环境的温湿度、洁净度也需纳入日常巡检范围,环境参数始终处于适配区间,排除外界环境因素对薄膜成型品质的干扰。
指标全检准则需覆盖外观、物理性能、适配性三大核心维度,所有检验环节需严格遵循对应标准规范,确定检测结果客观准确。外观指标全检需在充足均匀的光照条件下开展,逐段核验膜面状态,确认无明显划痕、杂质、气泡、褶皱、黄变等缺陷,薄膜整体透明度均匀,无局部雾度异常的情况,端面收卷整齐,无错位、毛边、扁卷等形态问题。物理性能指标全检需抽取代表性样品,在标准环境状态下完成测试,核验薄膜的热收缩性能均匀稳定,无局部收缩偏差过大的问题,同时检测薄膜的拉伸强度、抗穿刺性能,确认材料力学表现符合使用要求,无脆化、易撕裂等异常情况。适配性指标全检需模拟实际包装工况,开展封切与热裹包测试,确认薄膜封切部位熔合,无易开裂、烧焦穿孔的问题,热收缩过程中舒展均匀,能紧密贴合被包裹物轮廓,无起皱、破膜、收缩不到位的现象,确定下游包装工序的顺畅运行。
全检完成后的批次管控同样不可忽视,所有经检验合格的产品需做好清晰标识,按批次分区存放,避免不同批次产品混放。检验过程中发现的不合格项需做好溯源记录,反向追溯对应生产工序的管控漏洞,及时优化调整工艺参数与巡检要求,形成闭环的质量改进机制。整套生产管控与指标全检准则的落地,可降低产品质量波动,确定PVC热收缩包装膜在各类应用场景中都能实现稳定的包装效果。
下一篇:没有了